市販の研磨システムとダイヤモンドペーストを段階ごとに止めて、ジルコニアの表面粗さを光学式プロフィロメータで測ったin vitro研究(Linkevicius 2020・Int J Prosthodont)
ジルコニアのカスタムアバットメント。歯肉の下に入る面をどう仕上げるかは、技工指示書でいちばん曖昧になる欄かもしれません。「よく磨いておいてください」——では、どこまで? 研磨の終点はたいてい主観で決まり、実際に何µmになっているのかは誰も知らないまま装着されています。リトアニアのグループが、まずそこを数字にしました。
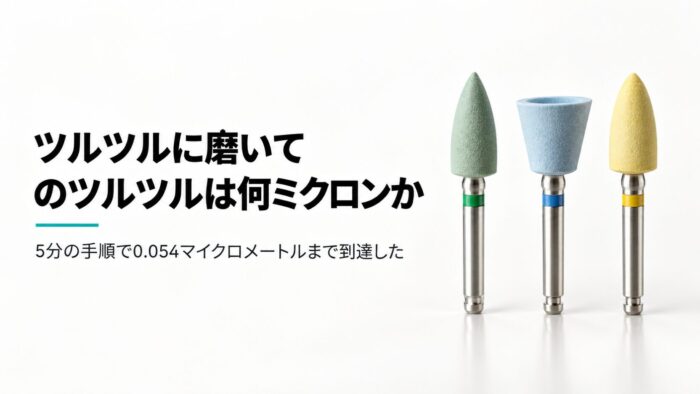
①「ツルツルに磨いておいて」の、ツルツルはどこか
ジルコニアのカスタムアバットメント。歯肉の下に入る部分をどう仕上げるかは、技工指示書でいちばん曖昧になる欄かもしれません。
「よく磨いておいてください」。——では、どこまで?
研磨の終点は、たいてい技工士さんの主観で決まります。実際に何µmになっているのかは、誰も知らないまま装着されている。リトアニアのLinkeviciusらは、まずそこを数字にしました。市販の研磨システムを、段階ごとに止めて測っています。
先に言っておくと、この研究が答えたのは「どこまで磨けるか」であって、「磨いたほうがよいのか」ではありません。そこが読みどころです。
②研磨を1段階ずつ止めて、粗さを測る
ポイントは、研磨機ではなく人の手で、実際の技工作業をなぞっていることです。先行研究には研磨機で条件を厳密に揃えたものがありますが、それだと「実際のラボで出る値」からは離れてしまう——という問題意識です。
③結果——1段階ごとに、有意に滑らかになった
数字は、きれいな階段状でした。
焼結したまま 0.525 µm →(粗研磨)0.252 →(中研磨)0.196 →(仕上げ)0.114 →(ペースト)0.054 µm。すべての群間に有意差がつきました(値は平均±標準偏差で 0.525±0.099/0.252±0.038/0.196±0.035/0.114±0.031/0.054±0.020 µm。もっとも滑らかなペースト群でも最大値は 0.126 µm あり、群内のばらつきは無視できません)。
これが意味するのは、技工士が「狙った粗さ」を選べるということです。段階ごとに有意に変わるのだから、どこで止めるかが結果を決める。プロフィロメータの画像でも、粗研磨から仕上げにかけて研磨具の条痕(縦の溝)が減って浅くなり、ペーストまで進めた面ではほとんど溝が見えなくなっていました。
到達点の 0.054 µm は、先行研究と比べても滑らかです。著者らが「より滑らかだ」と明言しているのは Happe らの 0.09 µm に対してで、Bollen らは 0.06 µm まで研磨できたと報告している、と並記しています。またNothdurft らが市販の研磨システムで到達した 0.12 µm は、この研究の仕上げ研磨(0.114 µm)とほぼ同等です。参考までに、既製のチタンアバットメントの表面粗さは 0.1〜0.2 µmと報告されています(この研究では測っていません)。
そして、かかった時間。2分+1分+1分+1分=合計5分です。フルの手順を踏むなら、その手間がかかる、ということでもあります。
④ここが本題——「磨けた」と「磨くべき」は別
ここまで読んで「では 0.054 µm まで磨こう」と進みたくなりますが、この研究は細菌の付着も、上皮細胞の接着も、歯肉の反応も測っていません。測ったのは粗さだけです。
そして著者ら自身が、いちばん大事な留保を本文に書いています。
「現状、0.2 µm より滑らかな表面のほうがプラーク付着の点で有利だと示すデータは存在しない」。
この 0.2 µm は、Quirynen らが示した閾値です。それより滑らかにしてもプラークの付着は減らないとされる線で、逆に粗さが 0.8 µm まで上がるとプラークは最大25倍に増えうるとも報告されています。ただしこの閾値はチタンで得られたもので、ジルコニアにそのまま当てはまるかは分からない——というのが著者らの立場です。
実際、この分野には対立する意見が並んでいます。ある程度粗いほうが線維芽細胞が入り込んで守りになるという説と、上皮細胞は滑らかな面のほうが接着・移動しやすいという説。前者の立場からは「超研磨した面は細胞の付着を妨げ、歯肉の退縮とプロービングデプスの増加を招くので推奨できない」という正面からの反論も出ています(ただしこれもチタンを調べた研究に基づくもので、ジルコニアには当てはめられない、というのが著者らの再反論です)。なお著者らは、プロービングデプスの横断的な差は疾患の指標ではなく、浅いことを軟組織の防御が強い証拠と読んではならないとも釘を刺しています。著者らは後者に立っていますが、「これらの仮説は臨床試験で検証されるべきだ」と明記したうえで、「今回の結果は、少なくとも狙った滑らかさを達成する具体的な手順を示せる」と締めています。
もうひとつ、著者らが文献の読み違いを正している箇所も面白い。「超研磨したジルコニアはプロービングデプスが深くなる」という主張の根拠としてよく引かれるBollenらの研究は、実際の数値がジルコニア 2.91 mm・チタン 3.12 mm で、むしろ逆向き(かつ有意差なし)だった——引用のされ方が事実と食い違っている、と指摘しています。
⑤明日の臨床へ
①指示書の「よく磨いて」を、段階の言葉にする。この研磨システムなら「粗研磨まで」で 0.252、「中研磨まで」で 0.196、「仕上げまで」で 0.114、「ペーストまで」で 0.054 µm。どの段階で止めるかを技工士さんと共有するだけで、主観の幅がかなり縮みます。
②「滑らかにするほど良い」とは、この論文からは言えない。0.2 µm という線はチタンのアバットメントで得られたもので、しかも「これより滑らかにしてもプラーク付着は減らない」という頭打ちの目安です(達成すべき目標値ではありません)。ジルコニアに当てはまるかも未検証で、著者ら自身が「0.2 µmより滑らかにする利点を示すデータは現状ない」と書いています。一方で粗さが 0.8 µm まで上がるとプラークは最大25倍に増えうるという報告もあります(これも同じQuirynenらの一件・チタン)。焼結したままの 0.525 µm をどう見るかは、この不確かさを込みで判断する話になります。
③「5分」を工程として見込む。フルの手順は片手間では終わりません。歯肉縁下に入る面をどう仕上げるかは、時間の配分を含めてラボと決めておく話です。
なお、これはカスタムアバットメントの利点でもある、と著者らは書いています。既製品では表面がメーカー任せになりますが、カスタムなら粗さを自分たちで管理できる。管理できることと、どこに合わせるべきかは別の問題ですが、選べること自体は前進です。
⑥ここだけ、冷静に補助線
今日のひとこと
市販の研磨システムを順に使えば、ジルコニアは焼結したままの Ra 0.525 µm から 0.054 µm まで滑らかにできる——粗研磨0.252、中研磨0.196、仕上げ0.114、ペースト0.054と、1段階ごとに有意に下がった。所要は合計5分。つまり技工士は「狙った粗さ」を選べる。ただしこの研究が測ったのは粗さだけで、細菌も上皮細胞も歯肉の反応も見ていない。よく引かれる0.2 µmという線もチタンで得られた「これより滑らかにしてもプラーク付着は減らない」という頭打ちの目安であって、達成すべき目標値ではない。著者ら自身が「0.2 µmより滑らかにする利点を示すデータは現状ない」「仮説は臨床試験で検証されるべき」と書いており、ある程度粗いほうが軟組織の付着に有利だとする反対の立場も併存している。これは磨き方の手順書であって、磨くほど良いという証明ではない。実務としては、指示書の「よく磨いて」を段階の言葉に置き換えるところから。